Aşınmayı okuyun: freze ne zaman bilenir?
Bileme kararı, aşınmanın türüne ve miktarına göre verilir. Frezenin kesme kenarlarını büyüteçle incelediğinizde göreceğiniz aşınmalar şunlardır:
| Aşınma | Nasıl görünür? | Ne anlatır? |
|---|---|---|
| Yanak aşınması | Kesme kenarının arkasında parlak, düzgün bant | Normal aşınma; 0.2 – 0.3 mm civarında bileme zamanı |
| Köşe aşınması / kırılması | Uç köşelerde yuvarlanma ya da parça kopması | Yüksek ilerleme, titreşim veya salgı; köşe koruması gerekebilir |
| Krater aşınması | Talaş yüzeyinde çukurlaşma | Yüksek ısı; kesme hızı ya da kaplama uyumsuz |
| Yığıntı talaş | Kenara kaynamış iş parçası malzemesi | Alüminyum ve paslanmazda düşük hız ya da yetersiz soğutma |
| Termal çatlaklar | Kenara dik ince çatlaklar | Kesintili kesme ve ani sıcaklık değişimi |
Tezgâh başında ise yüzeyde parlaklık kaybı ve çizgiler, ölçü kaçması, artan ses ve titreşim, yükselen iş mili yükü ve renk değiştiren talaş bileme zamanının geldiğini gösterir.
Aşınmayı 0.2 – 0.3 mm'de yakalamak, aşınmanın köşe kırılmasına dönüşmesini beklemekten çok daha ekonomiktir: erken bilemede kaldırılan malzeme azdır, takımın boyu ve çapı korunur, toplam bileme sayısı artar.
Alın bileme mi, çevre bileme mi?
Alın (uç) bileme
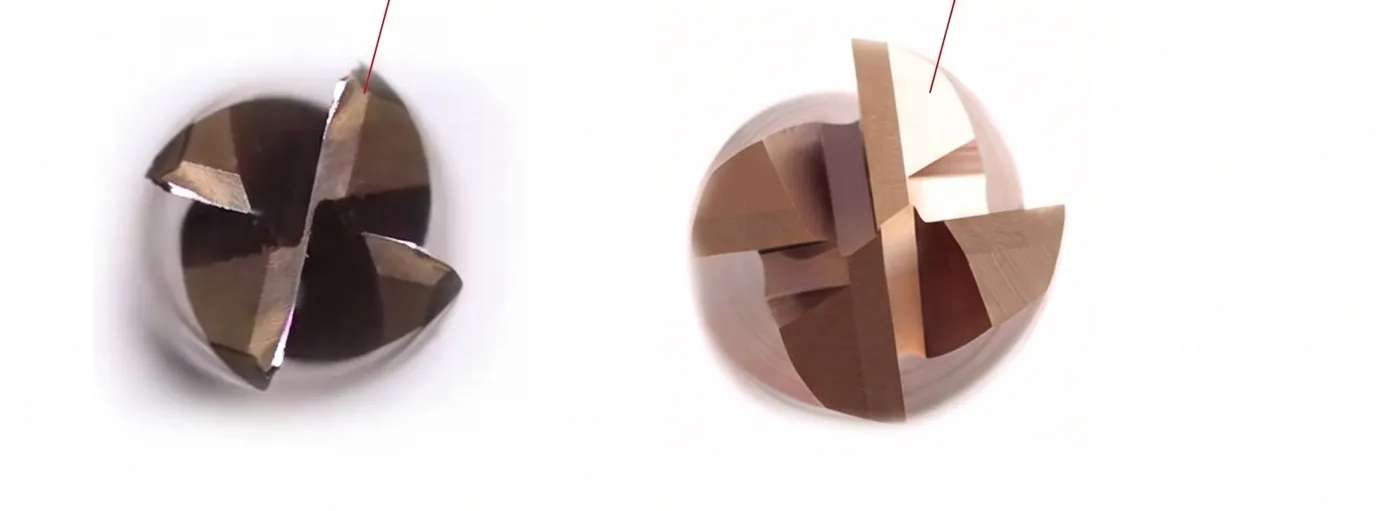
Aşınma yalnızca uçta ve köşelerdeyse frezenin alnı taşlanır: alın birincil ve ikincil boşluk yüzeyleri, kanal ağzı (gash) ve köşe yeniden oluşturulur. Takım birkaç onda bir milimetre ile yaklaşık 1 mm arasında kısalır; çap değişmez. En hızlı ve en ekonomik bileme türüdür.
Çevre (kanal) bileme
Aşınma kesme boyu boyunca yan kenarlara yayılmışsa kanalın talaş yüzeyi ve çevresel boşluk yüzeyleri taşlanır. Bu durumda freze çapı bir miktar küçülür; yeni çap ölçülüp tezgâhtaki takım ofsetine girilmelidir. Dar toleranslı kanal ve cep işlerinde çap değişimini hesaba katın.
Tam bileme
Kanal, çevre ve alın birlikte taşlanır; ciddi aşınmış takımlarda geometri baştan oluşturulur.
Küresel (ball) ve radyüslü frezelerde profil toleransı kritiktir. Bu takımlar, profili ölçerek ilerleyen bir CNC takım bileme makinesinde bilenmelidir.
Karbür frezede kritik açılar
Bilemenin amacı açıları değiştirmek değil, takımın orijinal geometrisini geri getirmektir. Aşağıdaki aralıklar, karbür parmak frezelerde sık karşılaşılan başlangıç değerleridir:
| Açı | Tipik aralık | Görevi |
|---|---|---|
| Talaş açısı (radyal) | Çelikte 3° – 10°, alüminyumda 10° – 20° | Kesme kuvvetini ve talaş akışını belirler |
| Çevresel birincil boşluk | 6° – 12° | Kenarın arkasının sürtmesini önler; küçük çaplarda daha büyüktür |
| Çevresel ikincil boşluk | 12° – 25° | Birincil yüzeyi rahatlatır, talaşa yer açar |
| Alın birincil boşluk | 5° – 8° | Alın kenarının sürtmesini önler |
| Alın ikincil boşluk | 12° – 20° | Alın kenarını rahatlatır |
| Alın konkavlığı (dish) | 1° – 3° | Kesmeyi köşelerden başlatır, merkezin sürtmesini önler |
| Helis açısı | 30° – 45° | Talaş tahliyesi ve kesme yumuşaklığı; bilemede korunur |
Değerler malzemeye, çapa ve üreticiye göre değişir; üretici geometrisi her zaman önceliklidir.
Bir karbür freze kaç kez bilenebilir?
Kesin bir sayı yoktur; dört şey belirler:
- Kesme boyu payı: alın bileme takımı kısaltır; iş için gereken minimum kesme boyunun altına inilmemelidir.
- Çap toleransı: çevre bileme çapı küçültür; parçanın toleransı bunu kaldırmalıdır.
- Aşınma ve kırık derinliği: ne kadar derinse o kadar çok malzeme kaldırılır.
- Bileme zamanlaması: erken bilenen takım, her seferinde daha az kaybeder.
Zamanında ve yalnızca alından bilenen bir freze çoğu zaman birkaç kez yeniden kullanılabilir. Ömrünü tamamlayan karbür takımları da atmayın: tungsten karbür değerli bir hurdadır ve geri dönüşüme verilebilir.
Bilemenin ekonomisini yeni takım fiyatı ile bileme maliyeti arasındaki fark belirler; örnekli hesap için takım bileme maliyeti rehberine göz atın.
Bileme kalitesini belirleyenler
- Ölçüm: çap, salgı ve açıların bilemeden önce ve sonra ölçülmesi.
- Taş: karbür için elmas taş; taşın profili ve keskinliği düzenli kontrol edilmeli.
- Soğutma: ıslak taşlama ısıl hasarı ve mikro çatlak riskini azaltır.
- Rijitlik ve bağlama: bilenen kenar, makine gövdesi ve pens kadar hassastır.
- Eşit taşlama: tüm ağızlar aynı miktarda taşlanmalı; eşit olmayan kanallı frezelerde kanal aralığı korunmalı.
- Köşe koruma: parça izin veriyorsa köşeye küçük bir pah ya da radyüs (ör. 0.1 – 0.2 mm) eklemek köşe kırılmasını azaltır.
- Kaplama: bilenen yüzeylerde kaplama kalkar; zorlu malzemelerde yeniden kaplama önerilir.
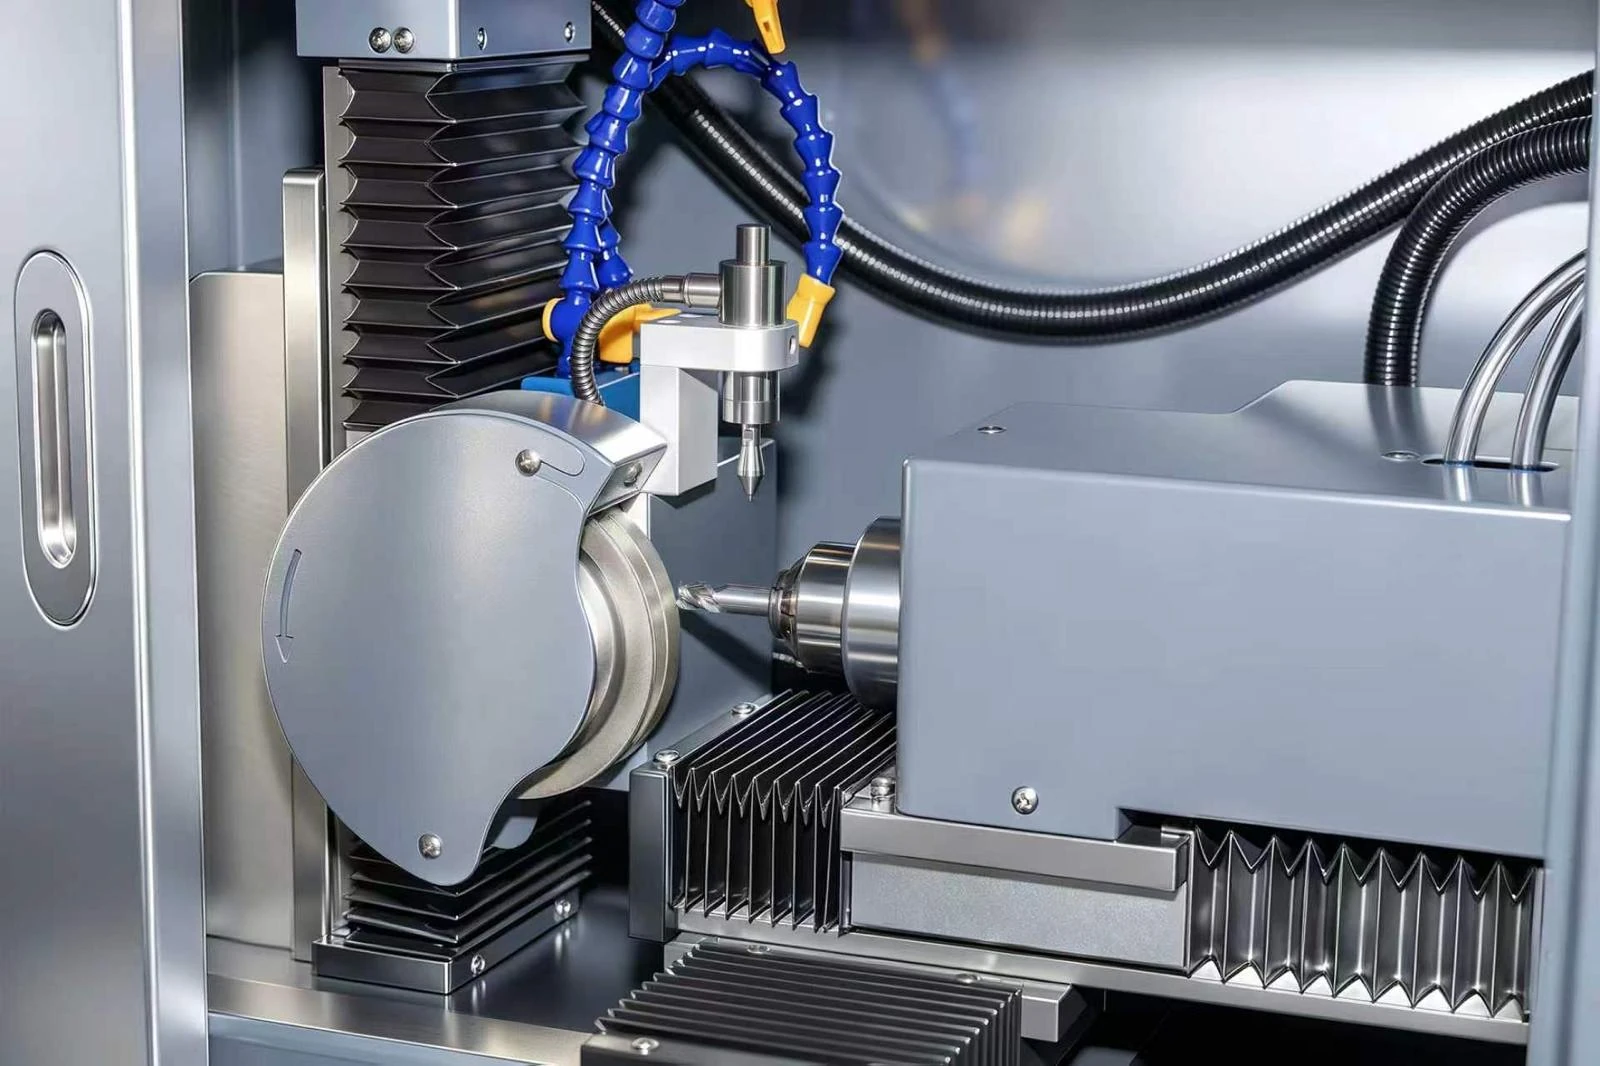
YC-05QD CNC takım bileme makinesi bu kontrolleri tek döngüde birleştirir: prob takımı bilemeden önce ve sonra ölçer, AI destekli uzman sistem çapı girilen takımın programını hesaplar; ıslak taşlama ve KK86 rijit döküm gövde ısıl ve titreşim kaynaklı hataları sınırlar.
Freze bilemede sık yapılan hatalar
- Aşınmayı ya da kırığı tamamen kaldırmamak — yeni kenar hızla bozulur.
- Çap değişimini tezgâha bildirmemek — parça ölçü dışına çıkar.
- Ağızları eşit taşlamamak — salgı ve dengesiz talaş yükü oluşur.
- Kuru ya da aşırı baskıyla taşlamak — karbürde mikro çatlaklar oluşur.
- Orijinal geometriyi bozmak — helis ve talaş açısı değişirse takım başka bir takıma dönüşür.