WOXER Yetkili Türkiye
Distribütörü
WOXER Kesici Takım mağazası, Demirci — Nilüfer / Bursa
Mağazamız · Nilüfer / BursaYol tarifi

Bursa kesici takım · MCI Tool yetkili bayisiKesici takımda
çözüm
ortağınız.

Bursa'da karbür freze, torna elmas ucu, kılavuz, karbür matkap ve ölçüm aletleriyle en zorlu işleme ihtiyaçlarınıza çözüm sunuyoruz. Sadece tedarikçi değil; kalitenizi artıran, maliyetinizi düşüren stratejik ortağınız.

2019Kuruluş
0+Aktif müşteri
0+Ürün çeşidi
16:30Aynı gün kargo
Değerlerimiz

Fark yaratan
üç ilke.

Yenilikçi ve çözüm odaklı yaklaşımımızla daima bir adım öndeyiz.

01

Kalite güvencesi

Sunduğumuz tüm kesici takımlarda en yüksek kalite standartlarını uygularız. Her ürün titizlikle seçilir; yalnızca performansı kanıtlanmış ürünleri sunarız.
02

Müşteri memnuniyeti

İhtiyacınızı anlamak ve beklentinizi aşmak önceliğimiz. Kesintisiz teknik destek, hızlı teslimat ve satış sonrası hizmetle yanınızdayız.

03

Sürekli gelişim

Talaşlı imalattaki küresel yenilikleri anlık takip eder, endüstrinin en güncel çözümlerini fabrikanıza taşırız.

YC-05QD · CNC takım bileme makinesi

Takımlarınızı
kendiniz bileyin.

YC-05QD CNC takım bileme makinesi; karbür freze, küre, pah ve matkap uçlarını 0.01 mm hassasiyetle bileyerek takım bütçenizi %30–%60 düşürür.
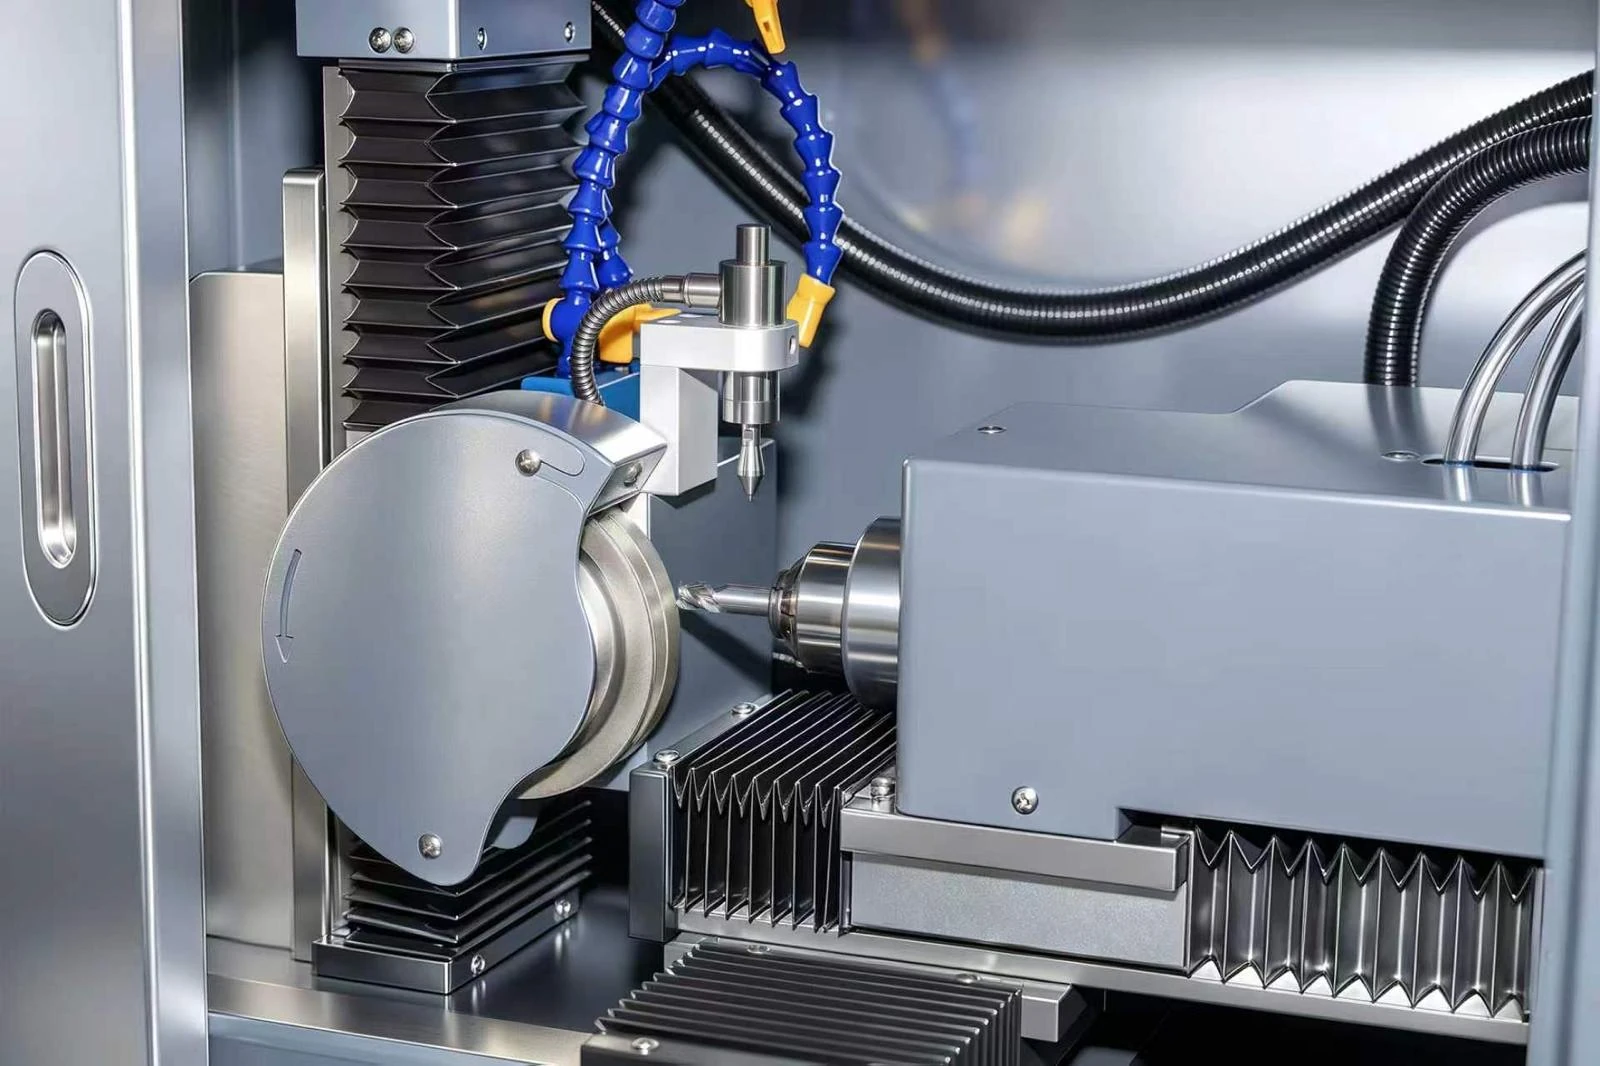
YC-05QD CNC takım bileme makinesinde karbür freze bileme
Geniş stok & hızlı teslimat

Uzmanı olduğumuz
alanlar.

Yüksek performanslı kesici takım çözümleri — Bursa depomuzdan, tezgâhınıza.
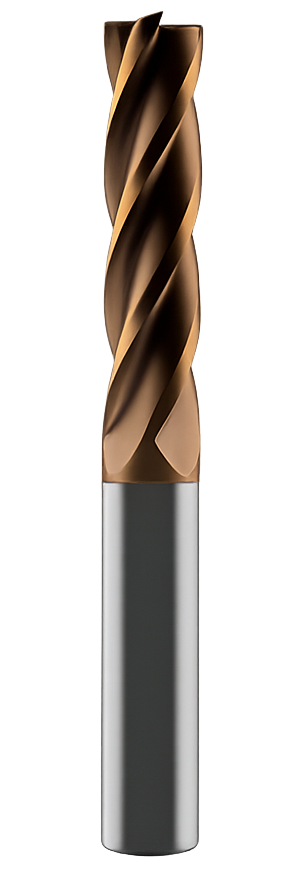
Çok satan · amiral ürünKarbür parmak frezeler
P.01 / 04

Karbür
parmak frezeler

Çelik, paslanmaz ve sertleştirilmiş kalıp çeliklerinde (45–65 HRC) titreşimsiz, yüksek talaş debisi. Z2, Z3, Z4 ve trokoidal Z6 geometrileri.
  • AlCrN & TiAlN nano kaplama
  • Chatter-free titreşimsiz helis
  • Kaba ve finiş talaş formları
Geniş stokTorna elmas uçları & katerler
P.02 / 04

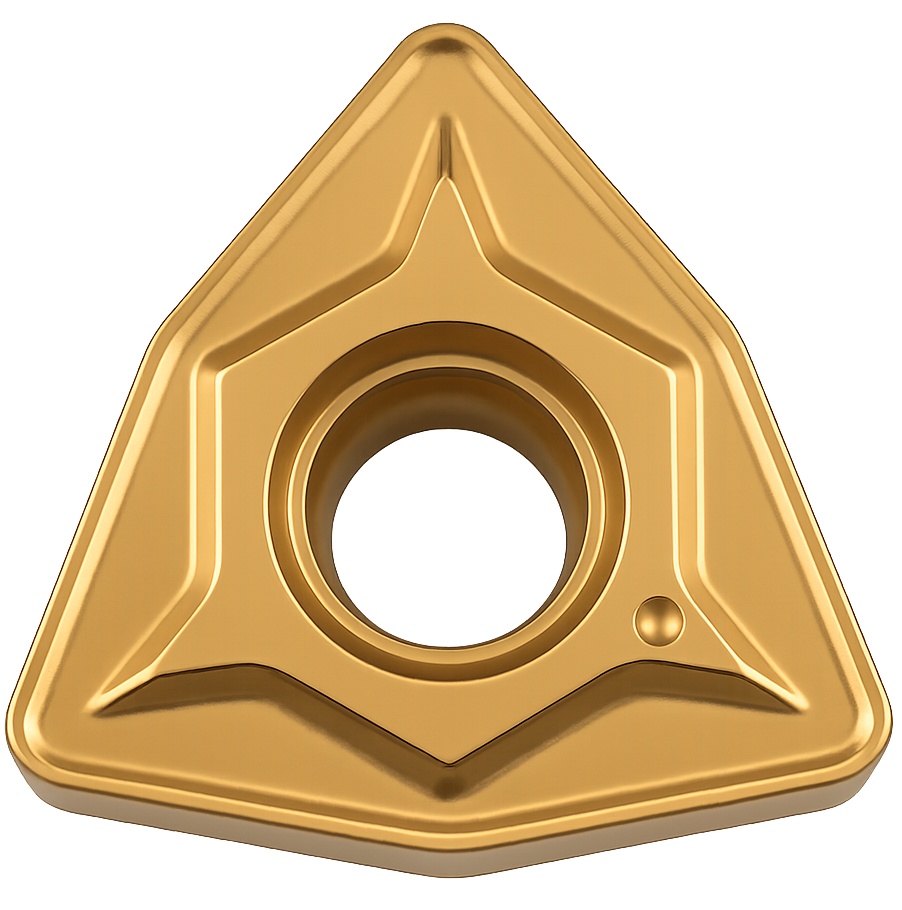
Torna elmas
uçları & katerler

CNMG, WNMG, DNMG, TNMG ve tüm ISO normlarında tornalama uçları. P, M, K, N, S ve H gruplarında üstün talaş kırma kararlılığı.
  • CVD / PVD çok katmanlı kaplama
  • Kaba talaş ve ayna finiş formları
  • Yüksek aşınma ve tokluk direnci
Hassas kontrolHassas ölçüm aletleri
P.03 / 04

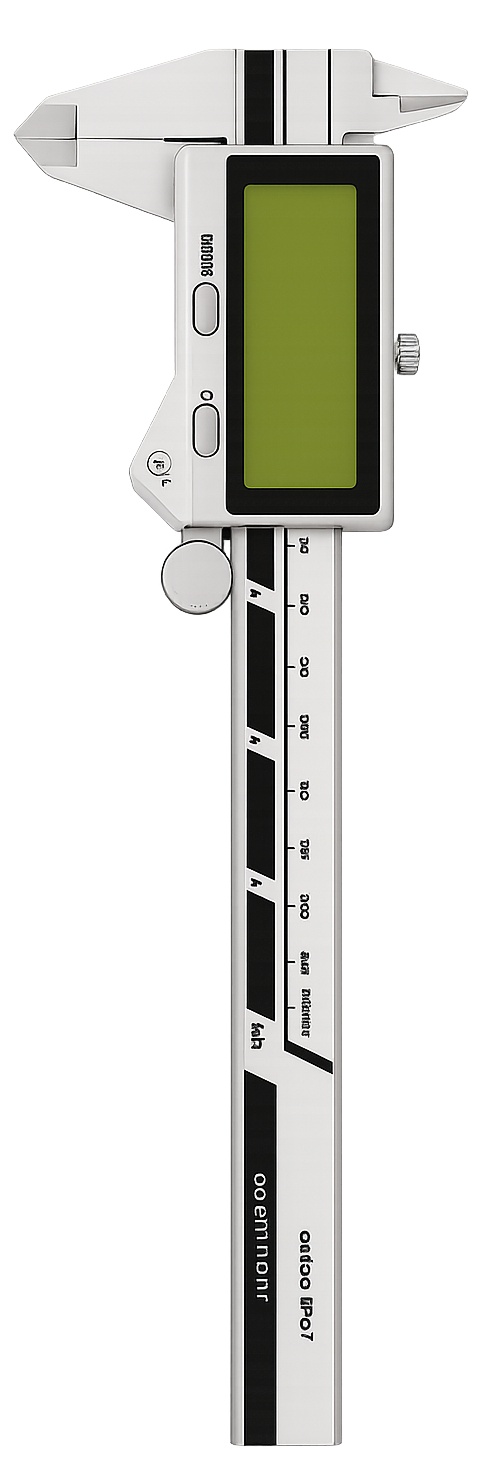
Hassas ölçüm
aletleri

Dijital kumpaslar, mikrometreler, komparatör saatleri ve mastarlarla mikron mertebesinde kalite kontrol güvenilirliği.
  • Dijital ve mekanik kumpas
  • Dış çap / iç çap mikrometreleri
  • Komparatör ve mastar setleri
Diş açmaKılavuzlar & paftalar
P.04 / 04

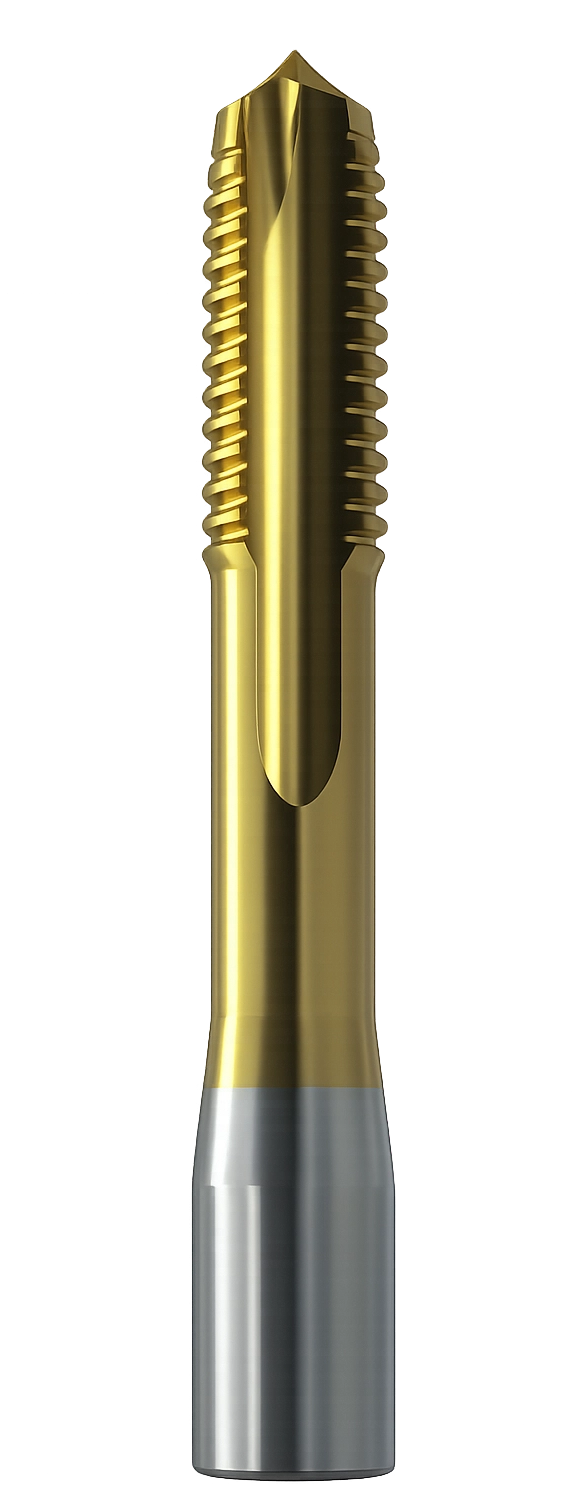
Kılavuzlar
& paftalar

Metrik, Whitworth ve gaz dişleri için helis kanallı, düz kanallı ve ovalama (ezme) kılavuzları ile kırılmasız diş çekme.

  • Helis ve düz kanallı kılavuzlar
  • Ovalama (ezme) kılavuzları
  • Metrik, Whitworth, gaz dişleri
Yetkili distribütör güvencesi

MCI Tool
Bursa Bayisi.

Orijinal ürün garantisi, saat 16:30'a kadar verilen siparişlerde Bursa içi aynı gün teslimat veya anlaşmalı kargo. Tezgâhınıza en uygun takım seçimi için mühendislik desteğimizle yanınızdayız.
MCI Tool ve WOXER Kesici Takım — Bursa bayiliği
Yakından

Mükemmellik
sadece ölçülmez.

MCI Tool kesici takımları; kaplama, geometri ve yüzey kalitesinde tavizsiz.

MCI · 01Kılavuz · tanıtım
MCI · 02Kılavuz · yakın çekim
MCI · 03Matkap ucu · tanıtım
Teknik rehber

Merak
edilenler.

Takım seçimi, devir-ilerleme ve bileme üzerine en çok sorulanlar. Tamamı için SSS

01Doğru kesici takım seçimi nasıl yapılır?

Doğru kesici takım seçimi; işlenecek iş parçasının malzeme türüne (çelik, paslanmaz, alüminyum, titanyum vb.), malzemenin sertlik değerine (HRC), tezgâhın rijitlik ve devir gücüne göre belirlenir. Kaba talaş, yarı finiş veya finiş operasyonunun niteliğine göre uygun karbür kalitesi, talaş kırıcı formu ve kaplama türü (TiAlN, AlCrN, DLC vb.) tercih edilmelidir.

02Hangi malzemede hangi freze veya torna ucu kullanılmalıdır? (ISO P, M, K, N, S, H)

İş parçası malzeme gruplarına göre önerilen kesici takım standartları:

  • Çelikler (P Grubu): Aşınmaya ve yüksek ısıya dayanıklı CVD/PVD kaplamalı karbür uçlar.
  • Paslanmaz Çelikler (M Grubu): Kesme kenarı keskin, ısı iletimini dağıtabilen pozitif geometrili takımlar.
  • Dökme Demirler (K Grubu): Yüksek aşınma dirençli, sert karbür ve seramik kaliteler.
  • Alüminyum ve Demir Dışı Metaller (N Grubu): Talaş sarılmasını önleyen parlatılmış (polisajlı), kaplamasız veya DLC kaplamalı 2 ya da 3 ağızlı karbür frezeler.
  • Sertleştirilmiş Çelikler (H Grubu - 45-65 HRC): CBN (Kübik Bor Nitrür) uçlar veya yüksek mikro taneli nano kaplamalı karbür frezeler.
  • Isıya Dirençli Süper Alaşımlar (S Grubu - Titanyum, Inconel): Yüksek tokluklu karbür, pozitif kesme kenarı ve yüksek basınçlı içten soğutma.
03Karbür frezelerde ağız sayısı (Z2, Z3, Z4, Z6) neye göre seçilir?

Ağız sayısı talaş boşaltma kapasitesini ve takım rijitliğini belirler:

  • 2 Ağızlı (Z2): Derin kanal açma ve alüminyum/plastik gibi yüksek talaş hacmi üreten yumuşak malzemelerde kullanılır.
  • 3 Ağızlı (Z3): Hem kaba hem finiş işlemlerinde dengeli talaş tahliyesi sağlar (özellikle alüminyum ve pirinçte yaygındır).
  • 4 Ağızlı (Z4): Çelik ve paslanmaz çelik işlemede rijitlik, profil ve kenar frezeleme için standart tercihtir.
  • 5+ Ağızlı (Z5, Z6): Yüksek sertlikteki malzemelerde trokoidal (yüksek hızlı dinamik) frezeleme ve hassas yüzey finişlerinde kullanılır.
04Kesici takımlar ve freze uçları neden erken aşınır veya kırılır?

Erken takım aşınmasının ve kırılmasının başlıca 4 nedeni vardır:

  • Yanlış Devir ve İlerleme: Aşırı yüksek devir termal şoka ve kenar erimesine; aşırı ilerleme ise mekanik aşırı yüke ve takım kırılmasına yol açar.
  • Yetersiz Soğutma: Kesme bölgesindeki ani ısınma ve soğuma döngüleri karbürde termal çatlaklara (comb cracks) sebep olur.
  • Takım Tutucu Salgısı ve Titreşim: Fener mili veya pens salgısı dişlerin eşit olmayan talaş yükü almasına neden olur.
  • Hatalı Talaş Tahliyesi: Talaşın kanalda tekrar kesilmesi (re-cutting) ucu derhal parçalar.
05Körlenen karbür freze ve matkap uçları bilenebilir mi?

Evet. Yüksek hassasiyetli 4 veya 5 eksen CNC takım bileme makinelerinde bilenerek orijinal geometrisine kavuşturulan karbür parmak freze, küre freze, pah takımı ve matkaplar, sıfır takım performansının %95'inden fazlasını sunar. Bu işlem, imalat atölyelerinin kesici takım maliyetlerinde %30 ile %60 arasında doğrudan tasarruf sağlar.

06ISO torna uç kodları (Örn: CNMG, WNMG, DNMG) nasıl okunur?

ISO standardındaki 4 harf takım geometrisini tanımlar:

  • 1. Harf (Uç Şekli): C (80° eşkenar dörtgen), W (80° trigon), D (55° eşkenar dörtgen), T (üçgen), V (35° baklava).
  • 2. Harf (Serbestlik Açısı): N (0° negatif - çift taraflı kullanılabilir), C (7° pozitif), P (11° pozitif).
  • 3. Harf (Tolerans Sınıfı): Ucun üretim hassasiyet sınıfı (M, G, E vb.).
  • 4. Harf (Sıkma ve Talaş Kırıcı Tipi): Delik ve talaş kırıcı yapısı (G, M, W vb.).

Takip eden rakamlar ise kenar uzunluğu, et kalınlığı ve köşe radüsünü (örn: CNMG 120408 → 12 mm kenar, 4.76 mm kalınlık, 0.8 mm köşe radüsü) belirtir.

07CNC tezgâhlarda kesici takım devir ve ilerleme hesabı nasıl yapılır?

Doğru kesme parametreleri için standart talaşlı imalat formülleri:

  • Devir Hesabı (RPM): n = (Vc × 1000) / (π × D) (Burada Vc kesme hızı m/dakika, D takım çapı mm'dir).
  • Tabla İlerleme Hızı (mm/dk): Vf = n × fz × z (Burada n devir sayısı, fz diş başına ilerleme mm/diş, z takım ağız sayısıdır).

Kesme hızı ve diş başına ilerleme değerleri; iş parçası malzemesinin sertliğine ve kesici takım üreticisinin katalog tablolarına göre seçilmelidir.

08U-Drill (Takma uçlu matkap) ile standart helisel matkap arasındaki fark nedir?

U-Drill matkaplar gövdesi üzerinde değiştirilebilir karbür elmas uçlar barındırır. Çapı 12 mm ile 60 mm arasındaki delme işlemlerinde punta deliğine ihtiyaç duymadan doğrudan malzemeye girer. Takım gövdesini tezgâhtan sökmeden sadece aşınan ucu değiştirebilme imkânı sunarak operasyon süresinden tasarruf sağlar. Standart yekpare karbür matkaplar ise yüksek merkezleme kabiliyeti, derin deliklerde (5xD, 8xD, 12xD) yüksek doğrusal kılavuzlama ve H7/H8 gibi hassas toleranslar için tercih edilir.

Türkiye geneli kurulum & servis

Doğru takım,
tam zamanında.

Tezgâhınız ve malzemeniz için en verimli takımı birlikte seçelim. Toplu siparişlerde özel fiyat.