Matkap ucu ne zaman bilenmeli?
Matkabın köreldiğini çoğu zaman önce tezgâh söyler. Aşağıdaki belirtilerden biri görüldüğünde matkap bileme zamanı gelmiştir:
- İlerleme kuvveti ve iş mili yükü artar; matkap malzemeyi kesmek yerine itmeye başlar.
- Ses ve titreşim değişir; ötme, tıkırtı ya da sarsıntı duyulur.
- Talaş rengi ve formu bozulur; çelikte koyu mavi–mor talaş aşırı ısının işaretidir.
- Delik büyür, konikleşir ya da çıkışta çapak artar.
- Dış köşelerde aşınma bandı ve kesme kenarında mikro kırıklar büyüteçle görülür.
En sık yapılan hata, matkabı tamamen körelene kadar kullanmaktır. Aşınma büyüdükçe bilemede kaldırılması gereken malzeme de büyür; köşe aşınması kılavuz paya (margin) kadar ilerlemişse matkap ciddi biçimde kısaltılmak zorunda kalır. Karbür matkaplarda aşınma yaklaşık 0.2 – 0.3 mm'ye ulaşmadan bilemek, bir matkaptan alınabilecek toplam bileme sayısını belirgin şekilde artırır.
İyi bilenmiş matkabın dört ölçüsü
Hangi yöntemle bilerseniz bileyin, sonucu şu dört ölçüyle kontrol etmelisiniz.
1. Uç açısı
Uç açısı, iki ana kesme kenarı arasındaki açıdır ve işlenen malzemeye göre seçilir. Sert ve tok malzemelerde daha geniş açı köşeleri güçlendirir ve delik çıkışında çapağı azaltır; yumuşak malzemelerde 118° daha uzun kesme kenarıyla talaşı inceltir ve matkabı iyi merkezler.
| Malzeme / matkap | Tipik uç açısı | Not |
|---|---|---|
| Genel çelik, dökme demir (HSS) | 118° | En yaygın standart; iyi merkezleme |
| Paslanmaz, yüksek mukavemetli çelik | 130° – 135° | Çoğunlukla çapraz inceltmeli (split point) uç |
| Karbür matkap | 140° (130° – 145°) | Üreticinin orijinal açısı korunmalı |
| Pirinç, bronz | 118° | Kesme kenarının talaş açısı azaltılır (DIN 1412 form B) |
| Alüminyum | 118° – 130° | Keskin kenar ve parlak yiv; yığıntı talaşa dikkat |
Tablodaki değerler başlangıç değerleridir. Karbür matkaplarda üretici geometrisi her zaman önceliklidir.
2. Kesme kenarı simetrisi
İki ana kesme kenarı aynı boyda olmalı ve eksenle aynı açıyı yapmalıdır. Kenarlardan biri daha uzun ya da daha dik bilenmişse matkap merkezden kayar: delik büyür, işi tek kenar yapar ve o kenar çok daha hızlı aşınır. Elde bilemede en zor tutturulan ölçü budur; bileme mastarı ya da optik ölçümle kontrol edilmelidir.
3. Boşluk açısı (arka açı)
Kesme kenarının arkasındaki yüzey, iş parçasına sürtmemesi için geriye doğru düşürülür. Çevrede tipik değer 8° – 12°'dir; sert malzemelerde kenarı güçlü tutmak için alt sınıra (6° – 8°), alüminyum gibi yumuşak malzemelerde üst sınıra (12° – 15°) yaklaşılır. Boşluk açısı merkeze doğru artmalıdır. Az boşluk sürtünme ve ısınma, fazla boşluk ise zayıf kenar, kırılma ve titreşim demektir.
Pratik bir kontrol: doğru boşluk açısıyla bilenmiş bir matkapta öz kenarının açısı yaklaşık 120° – 135° arasında çıkar.
4. Öz (göbek) inceltme
Matkabın merkezindeki öz kenarı kesmez, malzemeyi ezer; eksenel ilerleme kuvvetinin önemli bir kısmı burada oluşur. Öz kalınlığı matkabın sapına doğru arttığı için her bilemede matkap kısaldıkça öz kenarı uzar. Birkaç bilemeden sonra öz inceltme yapılmazsa matkap iyi merkezlenmez, kayar ve daha fazla ilerleme kuvveti ister. İnceltme, öz kenarını kısaltarak merkezlemeyi iyileştirir ve kuvveti düşürür.
DIN 1412'ye göre matkap uç formları
Uç bileme biçimleri DIN 1412 standardında harflerle tanımlanır. Doğru formu seçmek, açılar kadar sonucu etkiler.
| Form | Tanım | Nerede kullanılır? |
|---|---|---|
| N | Normal konik uç, inceltmesiz | Çelik, demir dışı metaller ve plastiklerde genel delme; elde bilemeye uygun |
| A | Öz inceltmeli uç | Dolu malzemeye ve daha büyük çaplarda delme; merkezlemeyi iyileştirir, ilerleme kuvvetini azaltır |
| B | Öz inceltmeli, kesme kenarı düzeltilmiş | Yüksek mukavemetli ve manganlı çelikler, sert yay çeliği, ince parçalar ve delik büyütme; matkabın malzemeye çekilmesini önler |
| C | Çapraz inceltme (split point) | Kalın özlü matkaplar, tok ve sert malzemeler, derin delik; düşük ilerleme kuvveti, iyi talaş tahliyesi |
| D | Dökme demir için köşe pahlı uç | Gri dökme demir; köşeleri korur, ısıyı dağıtır |
| E | Merkez uçlu (centre point) | İnce saclar ve yumuşak malzemeler; hassas merkezleme, çapaksız çıkış |
Karbür matkaplarda uç formu ve inceltme üreticiye özgüdür; bilemede orijinal formun korunması gerekir.
Matkap ucu bileme adım adım
Bileme ister portatif bir makinede ister CNC'de yapılsın, iyi sonucun sırası aynıdır:
- Temizleyin ve inceleyin. Matkabı yağ ve talaştan arındırın; kesme kenarlarını, köşeleri ve kılavuz payını büyüteçle ya da optik ölçümle inceleyin.
- Kaldırılacak boyu belirleyin. Aşınma ve kırıklar tamamen gidene kadar taşlanır; aşınmış bölge bırakılırsa yeni kenar kısa sürede yeniden bozulur.
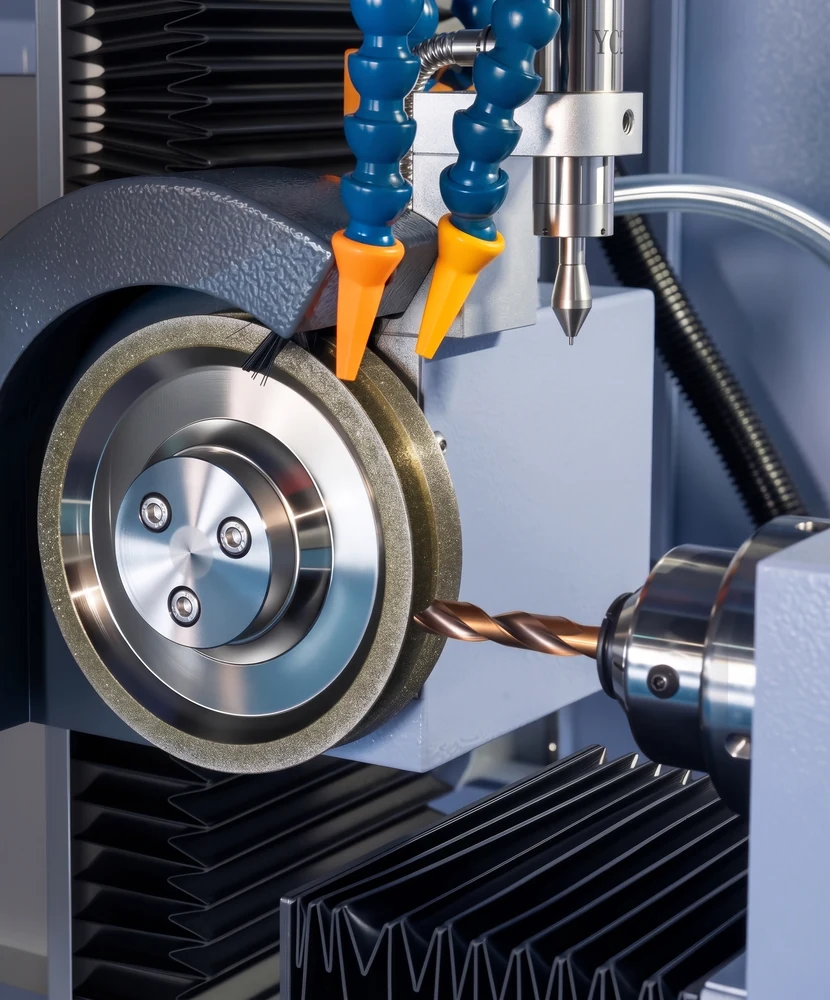
- Doğru taşı seçin. Karbür matkaplar elmas taşla, HSS matkaplar CBN veya korund (alüminyum oksit) taşla bilenir.
- Uç ve boşluk açısını taşlayın. İki kesme kenarı aynı ayarla ve eşit miktarda taşlanır. Islak taşlama ısıl hasarı ve karbürde mikro çatlak riskini azaltır.
- Özü inceltin. Uygulamaya göre A veya C formunda öz inceltme yapılır.
- Çapağı alın ve ölçün. Uç açısı, kenar simetrisi ve boşluk açısı kontrol edilir; gerekirse düzeltme pasosu verilir.
- Gerekirse yeniden kaplatın. Bilemede uçtaki kaplama kalkar; zorlu malzemelerde yeniden kaplama performansı yeni takıma yaklaştırır.
Zımpara motorunda elle bileme, HSS matkaplarda acil durumlar için işe yarar; ancak simetriyi ve boşluk açısını tekrarlanabilir biçimde tutturmak çok zordur. Karbür matkaplar elde bilenmemelidir: hem elmas taş hem de hassas bağlama gerekir.
Hangi matkap ucu bileme makinesi?
Matkap bileme makinesi seçiminde belirleyici olan; bileyeceğiniz matkapların malzemesi, çap aralığı, aylık adedi ve beklediğiniz delik kalitesidir.
| Ölçüt | Portatif matkap bileme | Üniversal takım bileme | CNC takım bileme (YC-05QD) |
|---|---|---|---|
| Takım tipi | Yalnızca matkap | Matkap, freze, özel takım | Matkap, parmak, küre, radyüs ve pah frezeleri (22 geometri) |
| Uç geometrisi | Sabit ya da sınırlı ayar (çoğunlukla 118° / 135°) | Ayarlanabilir, operatöre bağlı | Programlanmış, her seferinde aynı |
| Ölçüm | Yok | Harici ölçüm | Prob ile bileme öncesi ve sonrası ölçüm |
| Hassasiyet | Orta | Operatör becerisine bağlı | ≤ 0.01 mm konumlama ve tekrarlanabilirlik |
| Operatör | Kısa eğitim | Usta operatör | Grafik arayüz ve AI destekli otomatik program |
| Uygun olduğu iş | Atölyede HSS matkap bakımı | Az adetli, çok çeşitli takım | Seri üretimde düzenli karbür takım bileme |
Ayda birkaç HSS matkap bileyen bir atölye için portatif bir matkap ucu bileme makinesi yeterlidir. Karbür matkapları ve frezeleri düzenli bileyen, delik toleransı ve takım ömrü önemli olan üretim tesisleri içinse CNC takım bileme makinesi kısa sürede kendini amorti eder. Ayrıntılı karşılaştırma için bileme makinesi seçim rehberine bakabilirsiniz.
Matkap bilemede sık yapılan hatalar
- Asimetrik bileme: delik büyür, tek kenar aşırı yüklenir.
- Aşınmayı tamamen kaldırmamak: yeni kenar kısa sürede yeniden körelir.
- Kuru ve aşırı baskıyla taşlama: HSS'de yanık ve sertlik kaybı, karbürde mikro çatlak.
- Boşluk açısını fazla vermek: kenar zayıflar, kırılır ve titreşir.
- Öz inceltmeyi ihmal etmek: matkap kayar, ilerleme kuvveti artar.
- Uç açısını malzemeye göre seçmemek ve karbürde korund gibi yanlış taş kullanmak.
Bu hataların çoğu operatörden bağımsız, programlı bir bileme ile ortadan kalkar. YC-05QD CNC takım bileme makinesi uç geometrisini programdan uygular ve prob ile doğrular.